- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
PS Sheet Extrusion Line: ບັນຫາການຜະລິດທົ່ວໄປແລະການແກ້ໄຂການປະຕິບັດສໍາລັບຄຸນນະພາບແຜ່ນທີ່ຫມັ້ນຄົງ
Polystyrene (PS) ເສັ້ນ extrusion ແຜ່ນຖືກນໍາໃຊ້ຢ່າງກວ້າງຂວາງໃນອຸດສາຫະກໍາການປຸງແຕ່ງພາດສະຕິກ, ແຕ່ໃນການຜະລິດຕົວຈິງ, ທຸກໆຂັ້ນຕອນ - ຈາກການກະກຽມວັດຖຸດິບໄປສູ່ການ winding - ສາມາດນໍາສະເຫນີບັນຫາທີ່ມີຜົນຕໍ່ຄຸນນະພາບແລະປະສິດທິພາບ. ບົດຄວາມນີ້ຈະພິຈາລະນາຂໍ້ບົກພ່ອງທົ່ວໄປ, ສາເຫດຂອງມັນ, ແລະມາດຕະການຕອບໂຕ້ຕົວຈິງໂດຍອີງໃສ່ປະສົບການການດໍາເນີນງານແຖວຫນ້າ, ຊ່ວຍໃຫ້ທີມງານຜະລິດວິນິດໄສບັນຫາຢ່າງໄວວາແລະເພີ່ມປະສິດທິພາບຂະບວນການຢ່າງມີປະສິດທິພາບ.
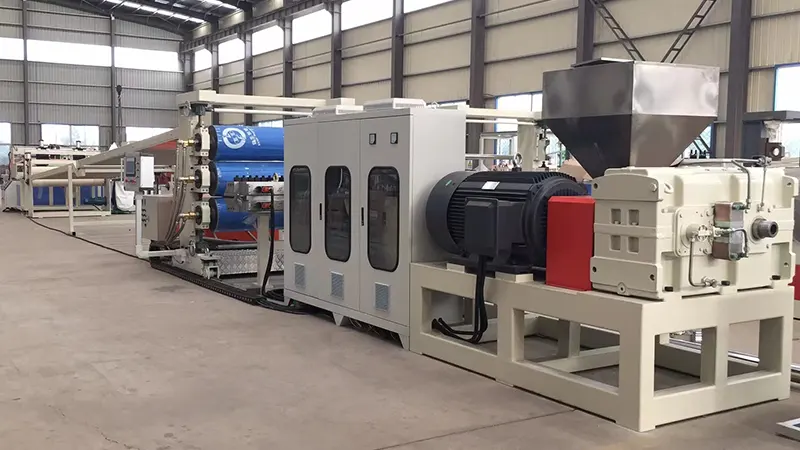
1. ການກະກຽມວັດຖຸດິບ: ການພິຈາລະນາພາກປະຕິບັດ
ບັນຫາທີ 1: ຮອຍສີເງິນ ຫຼື ຟອງນ້ຳຢູ່ໜ້າແຜ່ນ
ນີ້ແມ່ນອາການຄລາສສິກຂອງຄວາມຊຸ່ມຊື່ນຫຼາຍເກີນໄປ. PS ແມ່ນ hygroscopic ອ່ອນໆ; ແມ້ແຕ່ຄວາມຊຸ່ມເລັກນ້ອຍຈະ vaporize ໃນອຸນຫະພູມ melt, ເຊິ່ງກໍ່ໃຫ້ເກີດເຄື່ອງຫມາຍເງິນຢູ່ດ້ານຫຼືຟອງພາຍໃນໃນແຜ່ນສໍາເລັດຮູບ.
ວິທີແກ້ໄຂ:
-
ໃຫ້ແນ່ໃຈວ່າລະບົບການອົບແຫ້ງເຮັດວຽກຢ່າງຖືກຕ້ອງ. ເງື່ອນໄຂການອົບແຫ້ງທີ່ແນະນໍາ: 75-80 ° C ສໍາລັບ 2-3 ຊົ່ວໂມງ.
-
ເມື່ອຣີສະຕາດຫຼັງຈາກການປິດເຄື່ອງ, ໃຫ້ລ້າງສ່ວນທໍາອິດຂອງການລະລາຍອອກເພື່ອປ້ອງກັນບໍ່ໃຫ້ວັດສະດຸທີ່ປົນເປື້ອນຄວາມຊຸ່ມຊື່ນເຂົ້າໄປໃນການຕາຍ.
-
ໃນລະດູຊຸ່ມ, ຂະຫຍາຍເວລາແຫ້ງແລະຕິດຕາມຄວາມຊຸ່ມຊື່ນເປັນປົກກະຕິ. ລະດັບຄວາມຊຸ່ມຂອງເປົ້າຫມາຍຄວນຈະຕ່ໍາກວ່າ 0.05%.
ບັນຫາທີ 2: ຄຸນສົມບັດກົນຈັກທີ່ເສື່ອມໂຊມຈາກການໃຊ້ regrind ຫຼາຍເກີນໄປ
ການນໍາໃຊ້ການຕັດແຂບແລະຂູດເປັນມາດຕະການປະຫຍັດຄ່າໃຊ້ຈ່າຍທີ່ມີປະສິດທິພາບ, ແຕ່ regrind ຜ່ານການຍ່ອຍສະຫຼາຍຄວາມຮ້ອນກັບແຕ່ລະວົງຈອນການປຸງແຕ່ງ, ນໍາໄປສູ່ການຕັດຕ່ອງໂສ້. ອັນນີ້ສົ່ງຜົນໃຫ້ແຜ່ນຜື່ນມີແຮງກະທົບຫຼຸດລົງ.
ວິທີແກ້ໄຂ:
-
ຮັກສາເນື້ອໃນ regrind ລະຫວ່າງ 15% ແລະ 25%, ການປັບຕາມຄວາມຕ້ອງການຂອງຜະລິດຕະພັນ. ສໍາລັບແຜ່ນໂປ່ງໃສທີ່ມີຄວາມຊັດເຈນສູງ, ຫຼຸດຜ່ອນອັດຕາສ່ວນຕື່ມອີກຫຼືຫຼີກເວັ້ນການ regrind ທັງຫມົດ.
-
ເຊັດໃຫ້ແຫ້ງ ແລະກຳຈັດຂີ້ຝຸ່ນໃຫ້ລະອຽດກ່ອນນຳໃຊ້ເພື່ອປ້ອງກັນການປົນເປື້ອນ.
-
ພິຈາລະນາເພີ່ມຕົວແກ້ໄຂຜົນກະທົບເພື່ອຊົດເຊີຍການສູນເສຍຄວາມເຄັ່ງຄັດທີ່ເກີດຈາກ regrind.
2. ພາກສ່ວນ Extrusion: ບັນຫາທົ່ວໄປແລະການປັບຕົວ
ບັນຫາທີ 3: ການເໜັງຕີງຂອງຜົນຜະລິດເຮັດໃຫ້ຄວາມໜາຂອງແຜ່ນບໍ່ສະໝ່ຳສະເໝີ
ນີ້ແມ່ນບັນຫາເລື້ອຍໆໃນລະບົບ extrusion, ປົກກະຕິແລ້ວກ່ຽວຂ້ອງກັບຄວາມໄວສະກູທີ່ບໍ່ສະຖຽນລະພາບ, ການໃຫ້ອາຫານບໍ່ສອດຄ່ອງ, ຫຼືອຸນຫະພູມຖັງທີ່ມີການປ່ຽນແປງ.
ຂັ້ນຕອນການແກ້ໄຂບັນຫາ:
-
ກວດເບິ່ງ "ຂົວ" ໃນ hopper ອາຫານ (ວັດສະດຸຫ້ອຍຂຶ້ນແລະບໍ່ໄຫຼລົງ). ຕິດຕັ້ງເບກເກີ້ຂົວຫຼືສະຫຼັບກັບການໃຫ້ອາຫານບັງຄັບຖ້າຈໍາເປັນ.
-
ກວດສອບການຕັ້ງຄ່າອຸນຫະພູມຕາມຖັງ extruder. ຄວາມຮ້ອນເກີນຢູ່ໃນເຂດອາຫານສາມາດເຮັດໃຫ້ເກີດການລະລາຍກ່ອນໄວອັນຄວນ ແລະອາຫານທີ່ຜິດປົກກະຕິ.
-
ຕິດຕັ້ງປໍ້າທີ່ລະລາຍ ລະຫວ່າງ extruder ແລະ die. ມັນແຍກຄວາມເໜັງຕີງຂອງແຮງດັນສະກູຢ່າງມີປະສິດທິພາບ, ຮັບປະກັນຄວາມດັນຂາເຂົ້າຄົງທີ່ - ນີ້ແມ່ນໜຶ່ງໃນການລົງທຶນທີ່ມີປະສິດທິພາບທີ່ສຸດສຳລັບຄວາມແມ່ນຍຳຂອງຄວາມໜາ.
ບັນຫາທີ 4: ການເສື່ອມສະພາບຂອງການເຊື່ອມໂຊມ ແລະ ສີເຫຼືອງຈາກອຸນຫະພູມຫຼາຍເກີນໄປ
PS ມີປ່ອງຢ້ຽມການປຸງແຕ່ງທີ່ຂ້ອນຂ້າງແຄບ. ສູງກວ່າ 240 ອົງສາ C, ການເຊື່ອມໂຊມຂອງຄວາມຮ້ອນຈະກາຍເປັນທີ່ສໍາຄັນ, ສະແດງໃຫ້ເຫັນການລະລາຍເປັນສີເຫຼືອງແລະຄວາມໂປ່ງໃສຫຼຸດລົງ.
ວິທີແກ້ໄຂ:
-
ກໍານົດອຸນຫະພູມຖັງຢູ່ໃນແບບຄ່ອຍໆຈາກເຂດອາຫານໄປຫາເຂດວັດແທກ, ໂດຍຮັກສາອຸນຫະພູມສູງສຸດຢູ່ທີ່ 220-230 ອົງສາ.
-
ກວດເບິ່ງຄວາມໄວຂອງສະກູ—ການຂັດເກີນຈາກ RPM ສູງສ້າງຄວາມຮ້ອນທີ່ບໍ່ຕ້ອງການ.
-
ສຳລັບການຢຸດເວລາເກີນ 15 ນາທີ, ຫຼຸດອຸນຫະພູມຖັງ ຫຼື ລ້າງການລະລາຍເພື່ອປ້ອງກັນບໍ່ໃຫ້ວັດສະດຸນັ່ງ ແລະ ເຊື່ອມໂຊມ.
3. Die and Calender Control: ຈຸດສໍາຄັນ
ບັນຫາທີ 5: ຄວາມໜາທາງຂວາງທີ່ມີການປ່ຽນແປງຢ່າງຫຼວງຫຼາຍ
ໂດຍທົ່ວໄປແລ້ວອັນນີ້ເກີດມາຈາກການປັບຊ່ອງຫວ່າງປາກຕາຍທີ່ບໍ່ເໝາະສົມ ຫຼືການກະຈາຍອຸນຫະພູມຂອງລະລາຍທີ່ບໍ່ສະໝ່ຳສະເໝີໃນທົ່ວຄວາມກວ້າງຂອງຝາຕາຍ.
ວິທີແກ້ໄຂ:
-
ປັບຊ່ອງຫວ່າງປາກຕາຍໂດຍອີງໃສ່ຄວາມຫນາເປົ້າຫມາຍ. ຫຼັກການຊົດເຊີຍທົ່ວໄປແມ່ນການຕັ້ງສູນກາງບາງກວ່າຂອບເລັກນ້ອຍເພື່ອຊົດເຊີຍການຫົດຕົວຂອງຂອບ.
-
ກວດສອບວ່າແຖບໃຫ້ຄວາມຮ້ອນຕາຍທັງຫມົດແມ່ນເຮັດວຽກເປັນເອກະພາບ. ອຸນຫະພູມທີ່ຕາຍແລ້ວບໍ່ສະເຫມີກັນເຮັດໃຫ້ອັດຕາການໄຫຼຂອງລະລາຍບໍ່ສອດຄ່ອງ.
-
ສໍາລັບແຜ່ນກວ້າງ, ຕິດຕັ້ງເຄື່ອງປະສົມແບບຄົງທີ່ຢູ່ທາງເທິງຂອງຕາຍເພື່ອປັບປຸງຄວາມສອດຄ່ອງຂອງອຸນຫະພູມ melt ທົ່ວ width.
ບັນຫາທີ 6: ວັດສະດຸຕິດຢູ່ກັບມ້ວນປະຕິທິນ ຫຼື ຮອຍມ້ວນເທິງແຜ່ນ
ຂໍ້ບົກພ່ອງເຫຼົ່ານີ້ມີຜົນກະທົບໂດຍກົງຕໍ່ຄຸນນະພາບຂອງພື້ນຜິວແລະບໍ່ສາມາດຍອມຮັບໄດ້ສໍາລັບຄໍາຮ້ອງສະຫມັກແຜ່ນໂປ່ງໃສ.
ທິດທາງແກ້ໄຂບັນຫາ:
-
ກວດກາເບິ່ງຫນ້າມ້ວນຂອງປະຕິທິນສໍາລັບການຂັດ, ຂຸມ, ຫຼືສານຕົກຄ້າງ. ປະຕິບັດການຂັດແລະການທໍາຄວາມສະອາດປົກກະຕິດ້ວຍເຄື່ອງເຮັດຄວາມສະອາດມ້ວນທີ່ອຸທິດຕົນ.
-
ຄວບຄຸມອຸນຫະພູມສາມມ້ວນຢ່າງລະມັດລະວັງ: ໂດຍປົກກະຕິແລ້ວມ້ວນຊັ້ນເທິງຈະຮ້ອນກວ່າມ້ວນກາງເລັກນ້ອຍ, ໂດຍມ້ວນດ້ານລຸ່ມຈະເຢັນທີ່ສຸດ. ການຕັ້ງຄ່າທີ່ແນ່ນອນແມ່ນຂຶ້ນກັບຄວາມໜາຂອງແຜ່ນ ແລະຄວາມໄວຂອງເສັ້ນ.
-
ຖ້າໃຊ້ຕົວແທນການປ່ອຍຕົວຫຼືການເຄືອບຕ້ານ block, ໃຫ້ແນ່ໃຈວ່າຄໍາຮ້ອງສະຫມັກທີ່ເປັນເອກະພາບ. ການໃຊ້ເກີນສາມາດເຮັດໃຫ້ເກີດມີໝອກຄ້ຳ ຫຼືການຫຼຸດຄວາມເງົາຂອງພື້ນຜິວ.
4. Foam PS Sheet: ສິ່ງທ້າທາຍສະເພາະ
ບັນຫາທີ 7: ໂຄງສ້າງເຊລຫຍາບ ຫຼື ບໍ່ເປັນເອກະພາບ
ສໍາລັບແຜ່ນ PS foamed, ຄວາມລະອຽດຂອງເຊນແລະຄວາມເປັນເອກະພາບແມ່ນຕົວຊີ້ວັດການປະຕິບັດທີ່ສໍາຄັນ. ຈຸລັງຫຍາບຫຼືບໍ່ສະເຫມີກັນຫຼຸດລົງຢ່າງຫຼວງຫຼາຍຂອງຄວາມເຂັ້ມແຂງກົນຈັກແລະຄຸນສົມບັດ insulation ຄວາມຮ້ອນ.
ຈຸດຄວບຄຸມທີ່ສໍາຄັນ:
-
ການກະຈາຍທາດທາດນິວເຄຼີຍ (talc) ແມ່ນສຳຄັນທີ່ສຸດ. ໃຊ້ talc ທີ່ລະອຽດອ່ອນ (ຂະຫນາດອະນຸພາກຕ່ໍາກວ່າ 5μm) ແລະຮັບປະກັນການປະສົມຢ່າງລະອຽດໃນລະຫວ່າງຂັ້ນຕອນການປະສົມ.
-
ການຄວບຄຸມອຸນຫະພູມໃນການ extruder ຮອງລົງ (ຂັ້ນຕອນການເຮັດຄວາມເຢັນ) ເປັນປັດໄຈທີ່ສໍາຄັນທີ່ສຸດດຽວສໍາລັບຄຸນນະພາບໂຟມ. ຄວາມຜັນຜວນຂອງອຸນຫະພູມຕ້ອງຖືກຮັກສາໄວ້ພາຍໃນ ± 1°C.
-
ກວດເບິ່ງຄວາມຫມັ້ນຄົງຂອງການສີດຕົວແທນ blowing; ການເຫນັງຕີງຂອງຄວາມກົດດັນໃນລະບົບສີດມີຜົນກະທົບໂດຍກົງຕໍ່ການແຜ່ກະຈາຍຂະຫນາດຂອງເຊນ.
ບັນຫາທີ 8: ການຫົດຕົວຫຼາຍເກີນໄປໃນແຜ່ນໂຟມ
ການຫົດຕົວຫຼາຍເກີນໄປເຮັດໃຫ້ເກີດຄວາມບໍ່ສອດຄ່ອງຂອງມິຕິ, ໂດຍສະເພາະແມ່ນສັງເກດເຫັນໃນລະຫວ່າງການດໍາເນີນການ thermoforming ລົງ.
ວິທີແກ້ໄຂ:
-
ປັບຄວາມໄວການຂັບໄລ່ອອກແລະອັດຕາສ່ວນການລະເບີດ (BUR). ອັດຕາສ່ວນການແຕ້ມທີ່ເຫມາະສົມສົ່ງເສີມການປະຖົມນິເທດຂອງເຊນ, ເຊິ່ງຊ່ວຍຫຼຸດຜ່ອນການຫົດຕົວຫຼັງການຫົດຕົວ.
-
ເພີ່ມປະລິມານຂອງຕົວແທນ nucleating ເລັກນ້ອຍ - ໂຄງສ້າງຂອງເຊນທີ່ລະອຽດອ່ອນປະກອບສ່ວນໃຫ້ຄວາມຫມັ້ນຄົງຂອງມິຕິທີ່ດີຂຶ້ນ.
-
ຮັກສາຄວາມກົດດັນຂອງ winding ປານກາງ. ຄວາມເຄັ່ງຕຶງຫຼາຍເກີນໄປສາມາດເຮັດໃຫ້ເກີດການຫົດຕົວໃນຂະນະທີ່ແຜ່ນແມ່ນຢູ່ພາຍໃຕ້ຄວາມກົດດັນຂອງມ້ວນ.
5. ການບໍາລຸງຮັກສາປະຈໍາວັນແລະການເພີ່ມປະສິດທິພາບການຜະລິດ
ລາຍການກວດສອບການບໍາລຸງຮັກສາເປັນປົກກະຕິ:
-
ປ່ຽນຊຸດໜ້າຈໍໂດຍອີງໃສ່ຄວາມກົດດັນທີ່ເພີ່ມຂຶ້ນ, ບໍ່ພຽງແຕ່ເມື່ອຄວາມກົດດັນສູງຂື້ນ. ສ້າງຕາຕະລາງການທົດແທນທີ່ຄົງທີ່ສໍາລັບຄວາມສອດຄ່ອງ.
-
ດຶງສະກູເປັນໄລຍະແລະກວດເບິ່ງຖັງສໍາລັບການສວມໃສ່. screws worn ຫຼຸດລົງຢ່າງຫຼວງຫຼາຍຄວາມອາດສາມາດ plasticizing ແລະຄຸນນະພາບຜົນຜະລິດ.
-
ໜິ້ວມ້ວນປະຕິທິນ ແລະຕ່ອງໂສ້ຂັບມັກຈະຖືກມອງຂ້າມຈຸດສວມໃສ່. lubricate ເປັນປົກກະຕິແລະກວດເບິ່ງຂະຫນານມ້ວນ.
ຄໍາແນະນໍາປະສິດທິພາບພະລັງງານ:
-
ອຸນຫະພູມຕ່ໍາຂອງຖັງໄດ້ກໍານົດຈຸດທີ່ບ່ອນທີ່ມີຄຸນນະພາບ plasticizing ອະນຸຍາດໃຫ້. ທຸກໆການຫຼຸດ 5°C ສາມາດປະຫຍັດການບໍລິໂພກພະລັງງານໄດ້ປະມານ 3–5%.
-
Insulate ຖັງ extruder ເພື່ອຫຼຸດຜ່ອນການສູນເສຍຄວາມຮ້ອນຕໍ່ສິ່ງແວດລ້ອມ.
-
Grind edge trim ອອນ ໄລ ນ ໌ ບ່ອນ ໃດ ກໍ ຕາມ ທີ່ ເປັນ ໄປ ໄດ້ ເພື່ອ ຫຼີກ ເວັ້ນ ການ reheating scraped cooled.
ການດໍາເນີນງານທີ່ຫມັ້ນຄົງຂອງ aPS ເສັ້ນ extrusion ແຜ່ນແມ່ນຂຶ້ນກັບການຕິດຕາມສະພາບອຸປະກອນທີ່ຊັດເຈນ ແລະການປັບປຸງຂະບວນການຢ່າງຕໍ່ເນື່ອງ. ໃນທາງປະຕິບັດ, ບັນຫາດ້ານຄຸນນະພາບສ່ວນໃຫຍ່ບໍ່ແມ່ນມາຈາກຄວາມບົກຜ່ອງຂອງອຸປະກອນ, ແຕ່ມາຈາກລາຍລະອຽດການດໍາເນີນງານແລະການປ່ຽນແປງສິ່ງແວດລ້ອມ. ທີມງານຜະລິດໄດ້ຮັບການຊຸກຍູ້ໃຫ້ຮັກສາບັນທຶກພາລາມິເຕີຂະບວນການລະອຽດ, ສົມທົບການປັບແຕ່ລະອັນກັບຄຸນນະພາບຂອງຜະລິດຕະພັນ. ເມື່ອເວລາຜ່ານໄປ, ນີ້ຈະກາຍເປັນຄູ່ມືອ້າງອີງສະເພາະພືດທີ່ມີຄຸນຄ່າທີ່ສຸດ - ມີປະໂຫຍດຫຼາຍກ່ວາຄູ່ມືການປະຕິບັດທົ່ວໄປ.